Деформація деталей після зварювання — одна з найдорожчих проблем металообробного виробництва, оскільки вона проявляється вже після завершення основної роботи, коли виправлення геометрії вимагає додаткових операцій або, у гіршому випадку, робить деталь непридатною. Лазерне зварювання від початку вважалося технологією зі зниженим ризиком деформації завдяки вузькій зоні термічного впливу, але це не означає автоматичного вирішення проблеми — без правильного підходу до параметрів і фіксації деталей деформація трапляється і при лазерному з’єднанні металів.
Фізика виникнення деформації при термічному з’єднанні
Будь-яке нагрівання металу вище певної температури спричиняє локальне розширення матеріалу, а подальше охолодження — стиснення, яке рідко відбувається рівномірно по всьому об’єму деталі. Різниця у швидкості охолодження ділянок біля шва і віддалених зон створює внутрішні напруження, які й проявляються як викривлення, хвилястість чи скручування деталі. Лазерне зварювання зменшує масштаб цього ефекту завдяки концентрованому та короткочасному впливу тепла, але фізичний принцип виникнення деформації залишається тим самим, що й при традиційних методах з’єднання.
Розуміння цієї фізики допомагає технологу свідомо підбирати параметри не лише для отримання якісного шва, а й для мінімізації сумарного теплового навантаження на деталь протягом усього циклу зварювання, особливо коли йдеться про довгі або складноконтурні шви.
Вплив послідовності проходів на кінцеву геометрію
Порядок виконання зварних швів на деталі з кількома з’єднаннями суттєво впливає на підсумкову деформацію. Послідовне зварювання від одного краю до іншого концентрує теплове навантаження в одному напрямку і часто призводить до накопиченого викривлення деталі до кінця проходу. Симетричне чергування ділянок зварювання — від центру до країв або почергово з протилежних сторін деталі — дозволяє компенсувати внутрішні напруження одне одним і суттєво знижує підсумкове відхилення геометрії.
Для складних виробів із кількома швами варто розробляти окрему технологічну карту послідовності, а не покладатися на інтуїтивний порядок виконання, який може здаватися логічним оператору, але насправді підсилює деформацію замість її компенсації.
Роль фіксації деталей у процесі зварювання
Навіть ідеально підібрані параметри лазера не компенсують недостатньо жорстку фіксацію деталі під час зварювання. Оснастка повинна утримувати заготовки в потрібному положенні протягом усього процесу нагрівання й охолодження, інакше деталь має фізичну можливість рухатися під впливом внутрішніх напружень, що виникають у металі. Для тонких листових матеріалів особливо важливо забезпечити рівномірний притиск по всій довжині шва, а не лише в окремих точках.
Спеціалізовані пристосування, розроблені під конкретну геометрію виробу, коштують дорожче за універсальні затискачі, але для серійного виробництва ці інвестиції окупаються зниженням частки бракованих деталей через деформацію та скороченням часу на додаткове вирівнювання після зварювання.
Підбір параметрів потужності та швидкості проходу
Завищена потужність при недостатній швидкості проходу створює надлишкове теплове навантаження на деталь, навіть якщо сам шов виглядає якісним відразу після зварювання. Оптимальні параметри для конкретного матеріалу та товщини — це завжди компроміс між достатньою глибиною проплавлення для міцності з’єднання та мінімізацією загального теплового впливу на прилеглі зони деталі.
Тестове зварювання на зразках з подальшим вимірюванням геометричних відхилень — обов’язковий етап розробки технологічного процесу для нових типів деталей, особливо коли йдеться про тонкостінні конструкції, чутливі навіть до незначного перегріву.
Попереднє та проміжне охолодження деталі
Для деталей зі складною геометрією чи великою довжиною шва варто розглядати керовані паузи для охолодження між окремими ділянками зварювання. Безперервне зварювання довгого шва без пауз накопичує тепло в матеріалі швидше, ніж воно встигає розсіюватися природним шляхом, що підвищує ризик деформації до кінця проходу порівняно з його початком.
У деяких випадках доцільне застосування примусового охолодження — повітряного обдуву прилеглих до шва зон — яке дозволяє скоротити цикл виробництва без шкоди для геометричної точності, особливо при роботі з матеріалами, чутливими до накопиченого теплового навантаження.
Специфіка деформації для різних товщин металу
Тонкий лист товщиною до одного міліметра деформується значно легше за товстий прокат, оскільки має менший запас жорсткості для протидії внутрішнім напруженням. Для такого матеріалу критично важлива не лише правильна фіксація, а й порядок розкрою заготовки — напрямок волокон прокатки металу впливає на те, в який бік деталь схильна вигинатися під тепловим навантаженням.
Товстіший метал менш чутливий до одиничного проходу, але накопичує внутрішні напруження при багатопрохідному зварюванні, тому для нього важливіше контролювати температуру між проходами, ніж параметри окремого проходу.
Контроль геометрії після зварювання
Навіть за оптимально підібраних параметрів варто перевіряти геометрію готових деталей вибірково протягом серії, а не лише за першим зразком. Поступовий дрейф деформації може з’явитися через знос оснастки, зміну властивостей матеріалу в новій партії сировини або накопичену втому фіксувальних елементів пристосування, і рання діагностика цих відхилень дозволяє скоригувати процес до того, як накопичиться значна кількість браку.
Для відповідальних деталей доцільно застосовувати не лише візуальний контроль, а й вимірювальні інструменти — від простих шаблонів до координатно-вимірювальних машин, залежно від вимог до точності конкретного виробу.
Вибір обладнання під задачі точного зварювання
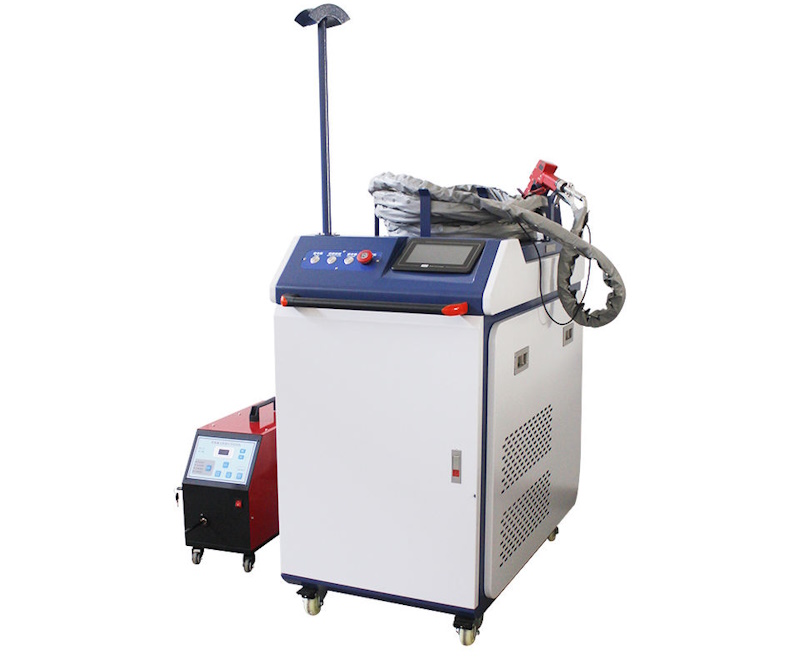
Стабільність параметрів зварювання протягом усього циклу роботи — ключова вимога для мінімізації деформації в серійному виробництві. Підприємствам, які працюють з деталями, чутливими до термічного впливу, варто купити лазерний зварювальний апарат з надійною системою підтримки постійної потужності та точним контролем швидкості переміщення, оскільки навіть незначні коливання цих параметрів у процесі роботи напряму позначаються на підсумковій геометрії виробу.
Навчання оператора розпізнаванню ознак деформації
Досвідчений оператор здатний помітити перші ознаки надлишкового теплового навантаження — зміну кольору металу поза межами шва, характерний звук процесу, легке викривлення тонкої деталі — задовго до того, як деформація стане критичною. Навчання персоналу цим практичним ознакам, а не лише формальним параметрам налаштування обладнання, суттєво знижує кількість бракованих виробів у щоденній роботі.
Регулярний обмін досвідом між операторами щодо нестандартних ситуацій і способів їх вирішення поступово формує колективну експертизу підприємства, яка часто виявляється ціннішою за будь-яку окрему інструкцію з налаштування параметрів.
Вплив матеріалу пристосувань на теплообмін деталі
Матеріал і конструкція оснастки, в якій закріплена деталь під час зварювання, впливають на швидкість відведення тепла від зони шва не менше, ніж параметри самого лазера. Масивна металева оснастка з хорошим контактом до деталі діє як додатковий тепловідвід, прискорюючи охолодження і знижуючи ризик накопиченої деформації, тоді як легка оснастка з мінімальним контактом залишає тепло концентрованим у деталі довше, ніж це оптимально для збереження геометрії.
Для відповідальних виробів варто розглядати оснастку не як допоміжний елемент, а як повноцінну частину технологічного процесу, параметри якої підбираються разом із режимами зварювання, а не окремо від них.
Документування технологічних режимів для повторного використання
Кожен успішно відпрацьований режим зварювання конкретного типу деталі варто фіксувати в технологічній документації з достатньою деталізацією — не лише потужність і швидкість, а й тип фіксації, послідовність проходів, параметри охолодження. Це дозволяє за повторного замовлення того самого виробу відразу отримати стабільний результат без повторного циклу підбору параметрів методом проб і помилок.
Підприємства, які системно ведуть таку базу технологічних режимів, суттєво скорочують час запуску повторних замовлень і знижують залежність якості результату від досвіду конкретного оператора, який виконує роботу в певний момент.
Врахування властивостей конкретної партії металу
Навіть у межах однієї марки сталі різні партії постачання можуть відрізнятися хімічним складом у межах допустимих норм, що впливає на теплопровідність і поведінку матеріалу під лазерним променем. Для критичних до геометрії виробів доцільно проводити контрольне зварювання зразка з кожної нової партії металу перед запуском основного виробництва, а не покладатися на параметри, відпрацьовані на попередній поставці сировини.
Ця практика особливо важлива для підприємств, що працюють із кількома постачальниками металопрокату одночасно, оскільки різниця між партіями різних постачальників зазвичай помітніша, ніж коливання в межах поставок від одного й того самого джерела сировини.
Роль вимірювального контролю на етапі приймання партії
Заключний контроль геометрії готової партії деталей не повинен обмежуватися вибірковою перевіркою кількох зразків — для критично важливих виробів варто впроваджувати статистичний контроль із достатньою вибіркою, що дозволяє з прийнятною достовірністю оцінити стабільність процесу протягом усієї серії. Такий підхід дає змогу вчасно виявити тенденцію до зростання деформації задовго до того, як вона перевищить допустимі межі за технічною документацією.
Інвестиції в належне вимірювальне обладнання та навчання персоналу методам статистичного контролю зазвичай окупаються зниженням витрат на рекламації та повторне виготовлення деталей, які не пройшли контроль якості на етапі замовника.
Висновок
Зменшення деформації деталей при лазерному зварюванні — це результат комплексного підходу, що поєднує правильний підбір параметрів потужності та швидкості, продуману послідовність проходів, надійну фіксацію заготовок і систематичний контроль геометрії готових виробів. Жоден окремий фактор не гарантує ідеального результату сам по собі, але їхнє системне поєднання дозволяє виробництву стабільно отримувати точні, геометрично стабільні деталі навіть при роботі з чутливими до термічного впливу матеріалами.